Resumen
Se presenta el desarrollo de un Equipo Automático de Prueba (ATE) para la Verificación Eléctrica (EVT, Electrical Verify Test) de convertidores DC‑DC, capaz de someter a la unidad bajo prueba (UUT) a estrés térmico de −40 °C a 125 °C mientras se miden sus parámetros eléctricos. El proyecto resolvió un problema real de Power One durante la transferencia de la línea de productos de la empresa di/dt a su planta en México: la liberación de cada producto dependía de un único equipo EVT corporativo. La estación integra instrumentación comercial controlada por GPIB y RS‑232, fixtures y un módulo de cortocircuito diseñados a la medida, y un programa de prueba en APG con 13 secuencias automáticas y almacenamiento de resultados para control estadístico. Tras validar repetibilidad y exactitud, la estación redujo el tiempo de evaluación de 3–4 semanas a 2–3 días y permitió transferir 133 modelos (28 familias) en menos de cinco meses.
Palabras clave: ATE, EVT, convertidores DC‑DC, prueba eléctrica, estrés térmico, GPIB, instrumentación virtual.
1. Introducción y planteamiento del problema
En la industria de fuentes de poder, cada producto que se transfiere a una nueva planta debe pasar por una corrida piloto de la que se toma una muestra para verificación eléctrica en un laboratorio especializado. En 2002, al adquirir Power One la compañía di/dt, Poder Uno de México (San Luis Río Colorado, Sonora) recibió la manufactura de una nueva familia de convertidores DC‑DC de alta densidad. La Gerencia General identificó un cuello de botella: la corporación contaba con un solo equipo de EVT, ubicado en Boston, Ma., por lo que la liberación a producción dependía de su disponibilidad, de los costos y tiempos de transporte y de la entrega de muestras verificadas al cliente con respaldo estadístico.
La solución propuesta fue construir localmente un laboratorio con su propio equipo de EVT, compatible con los equipos de producción existentes, de manera que los resultados fueran comparables y el mismo software pudiera reutilizarse en piso de producción.
2. Objetivo
Desarrollar un equipo automático de prueba capaz de realizar la verificación eléctrica de convertidores DC‑DC, exponiéndolos a condiciones extremas de temperatura, con el fin de acelerar la transferencia de producto, verificar su confiabilidad y recolectar datos para análisis estadístico. El alcance se limitó a convertidores DC‑DC (no AC‑DC), integrando equipo comercial, programación en APG (lenguaje de los sistemas AUTOTEST), bases de datos, técnicas de medición e instrumentación virtual.
3. Fundamentos: ¿qué se mide en un convertidor DC‑DC?
La tesis parte de entender la fuente de poder no como una “caja negra”, sino desde su topología interna (Buck, Boost, Buck‑Boost, Flyback, Forward y Push‑Pull) y su lazo de control PWM, ya que ello determina la instrumentación requerida: cargas rápidas para bajos voltajes y altas corrientes, mediciones de ruido de banda ancha y fuentes de alimentación con lectura de alta resolución. La Tabla 1 resume las pruebas principales implementadas.
| Prueba | Descripción y criterio |
|---|---|
| Output Voltage Set Point | Voltaje de salida a condiciones nominales de entrada y carga, dentro de la tolerancia del modelo. |
| Line Regulation | Vin de mínimo a máximo; |ΔVo| / Vo,nom ≤ ±0.1 %. |
| Load Regulation | Carga de mínima a máxima; |ΔVo| / Vo,nom ≤ ±0.1 %. |
| Efficiency | η = Pout / Pin = Σ(Vo·Io) / (Vin·Iin); Iin medida mediante resistencia shunt. |
| Ripple & Noise | Componente de AC pico a pico en la salida, medida con osciloscopio y filtro definido por diseño. |
| Output Voltage Trim | Ajuste de salida (Trim Up/Down) mediante arreglo de resistencias conmutado por relés. |
| Remote Turn Off / Turn On | Respuesta de encendido y apagado remoto y sobretiro (Overshoot). |
| Current Limit / Short Circuit | Punto de limitación de corriente y respuesta a cortocircuito franco en la salida. |
| Over Voltage Protection | Disparo de la protección al forzar voltaje en la salida. |
| Start‑Up / UVLO | Voltaje mínimo de arranque y bloqueo por bajo voltaje de entrada. |
4. Metodología y arquitectura de la estación
El diseño inició con un benchmarking interno: se visitó el laboratorio de EVT de Boston para conocer su proceso y equipo. Su flujo de EVT consiste en tomar 50 unidades de la corrida piloto, inspección visual, prueba ATE a 25 °C, choque térmico de 50 ciclos de 7 minutos entre −40 °C y 125 °C, nueva prueba ATE de las 50 unidades y, finalmente, caracterización eléctrica de 3 unidades al azar dentro de la cámara de estrés. Dos hallazgos fueron determinantes: medir el ruido con osciloscopio y cable coaxial directo (sin pasar por la matriz de relés, cuyo ancho de banda limitaba la medición en México) y reducir la longitud de arneses a 1½ ft para aproximar a 0 Ω la resistencia del lazo en la prueba de cortocircuito.
La selección de equipo (Tabla 2) priorizó reutilizar la inversión existente y la compatibilidad con producción, sustituyendo solo los elementos cuya resolución o desempeño no cumplía los requerimientos de EVT.
| Función | Equipo | Justificación técnica |
|---|---|---|
| Plataforma ATE | AUTOTEST UTS325 | Ya instalado en todas las líneas DC‑DC; aporta matrices de relés, líneas digitales, fuente de OVP y el entorno APG. |
| Alimentación | HP/Agilent 6030A (GPIB) | Reemplaza la fuente integrada: lectura de alta resolución por GPIB; 200 V/5 A, 120 V/10 A o 60 V/17 A. |
| Medición DC | HP/Agilent 34401A | 6½ dígitos, exactitud 0.0015 % en DC, hasta 1000 lecturas/s por GPIB. |
| Carga electrónica | Chroma serie 6310 (RS‑232) | Cargas de AUTOTEST basadas en transistores (≈0.7 V de caída) inadecuadas en bajo voltaje; Kikusui con 3 meses de entrega. Chroma: CC/CR/CV, hasta 240 A en paralelo, slew rate a 5 A/µs. |
| Ruido y transitorios | Tektronix TDS224 | Estandariza el método de ruido con Boston; 1 GS/s por canal, 60–100 MHz. |
| Estrés térmico | Delta Design 9039 | Rango −40 °C a 125 °C, programable por GPIB; enfriamiento con N₂ líquido y purga de humedad con N₂ gaseoso. |
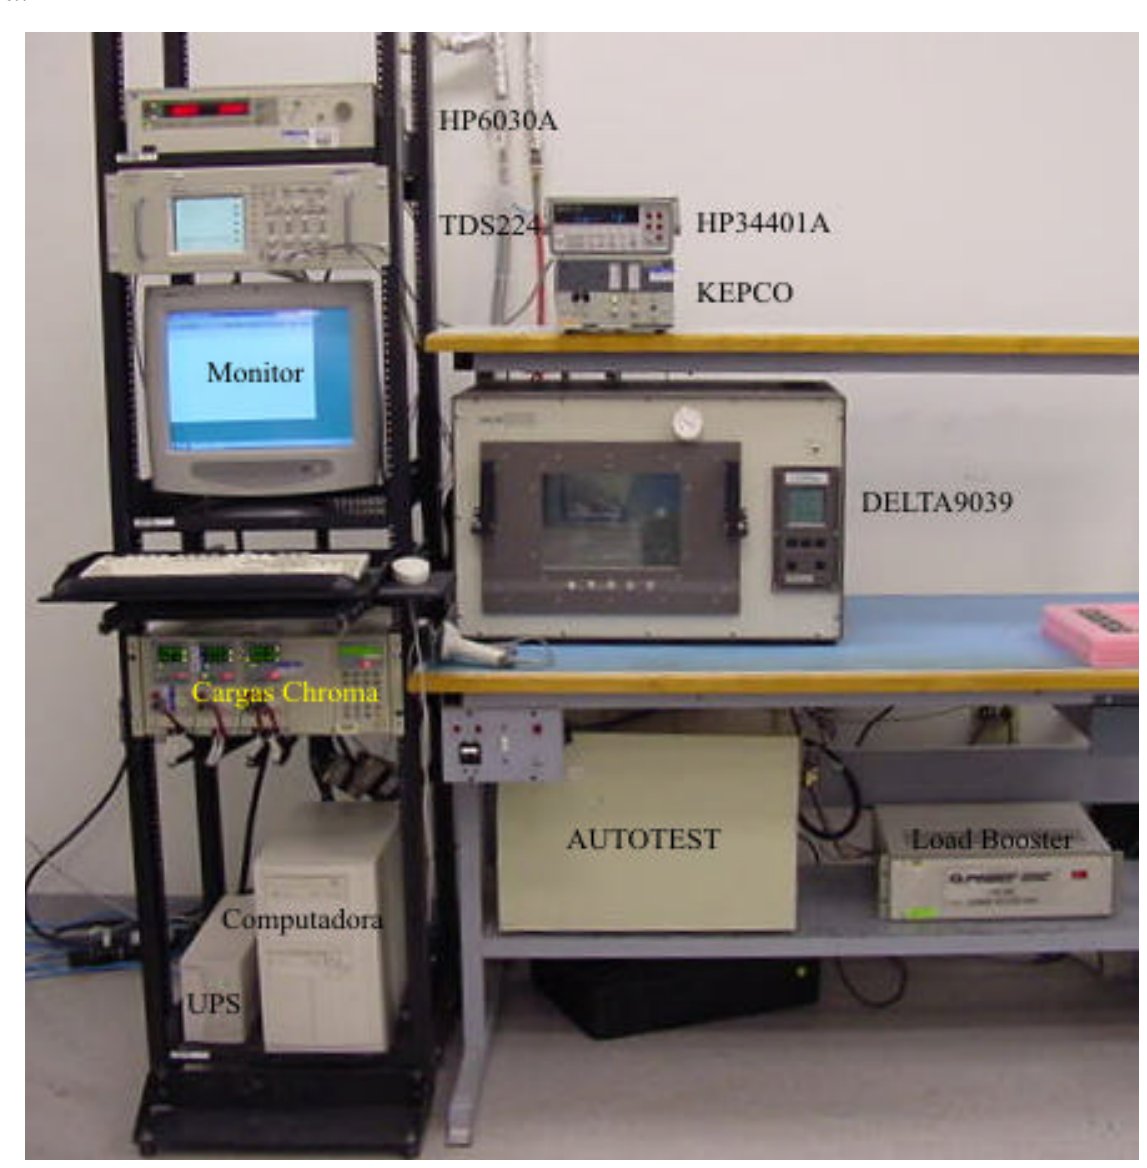
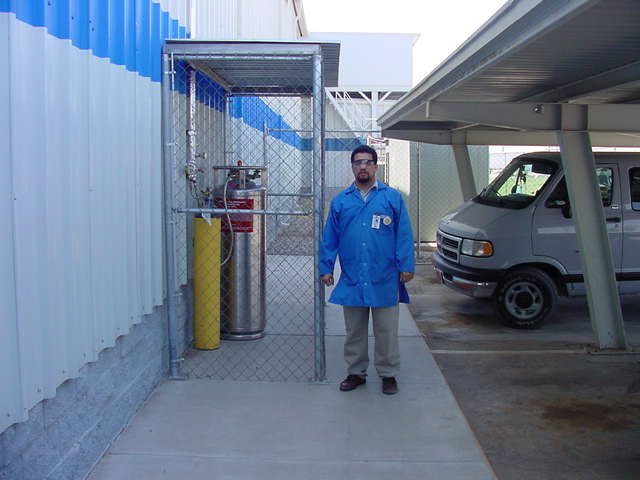
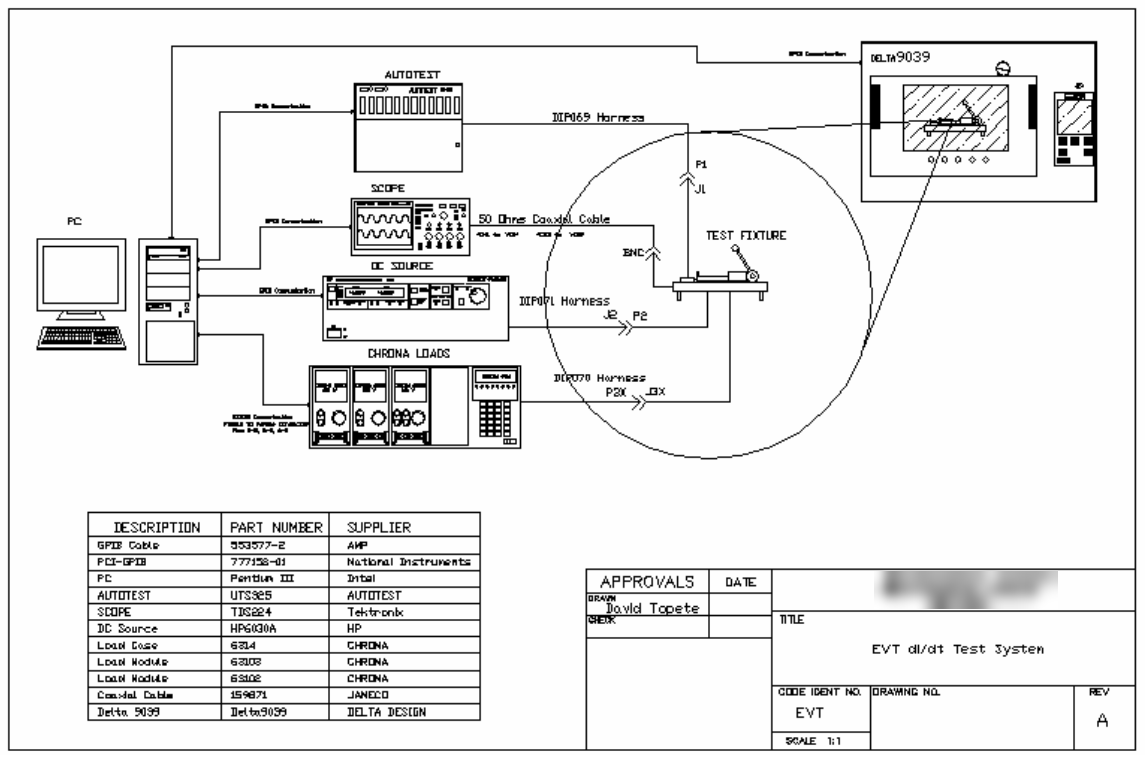
La Figura 1 muestra la estación instalada en el Laboratorio de Análisis de Fallas y la Figura 4 su diagrama de interconexión. Toda la instrumentación se controla por GPIB, excepto las cargas Chroma, que se comunican por RS‑232 porque el módulo GPIB tenía costo y tiempo de entrega incompatibles con el proyecto. El fixture se ubica dentro de la cámara de estrés y se conecta mediante los arneses DIP069 (medición y relés), DIP070 (carga) y DIP071 (alimentación). Por seguridad del personal, los tanques de nitrógeno líquido y gaseoso se instalaron fuera de la planta, dentro de una jaula de acceso restringido, con líneas aisladas térmicamente, manómetros y una válvula de alivio que abre a 120 psi para proteger la cámara (Figura 2).
5. Hardware desarrollado
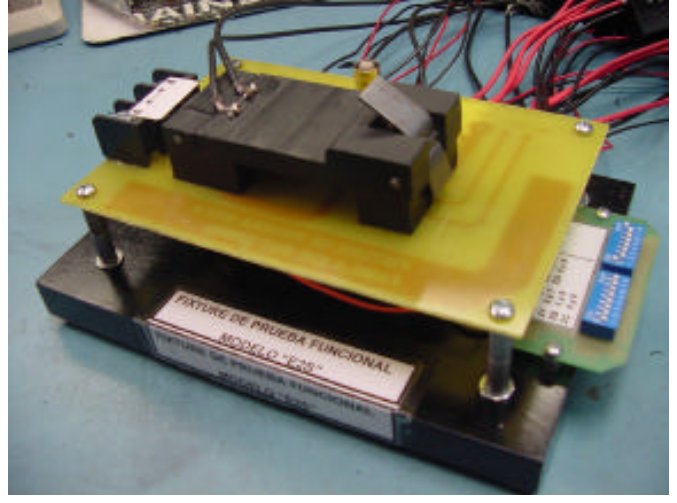
Fixtures y arneses. Para convertidores de pines se reutilizó la mecánica de un fixture existente con nuevo alambrado y pines; para modelos SMT se diseñó un PCB con sockets (Figura 3). Los pines se seleccionaron por superficie de contacto, corriente, variación de resistencia cada 100 k ciclos y durabilidad. El alambrado aplica buenas prácticas de medición: sensado remoto (4 hilos) en la fuente para compensar pérdidas, líneas de medición en coaxial con blindaje aterrizado en un solo extremo, y distribución de la corriente de salida en pares de cables hacia varias cargas para evitar sobrecalentamiento.
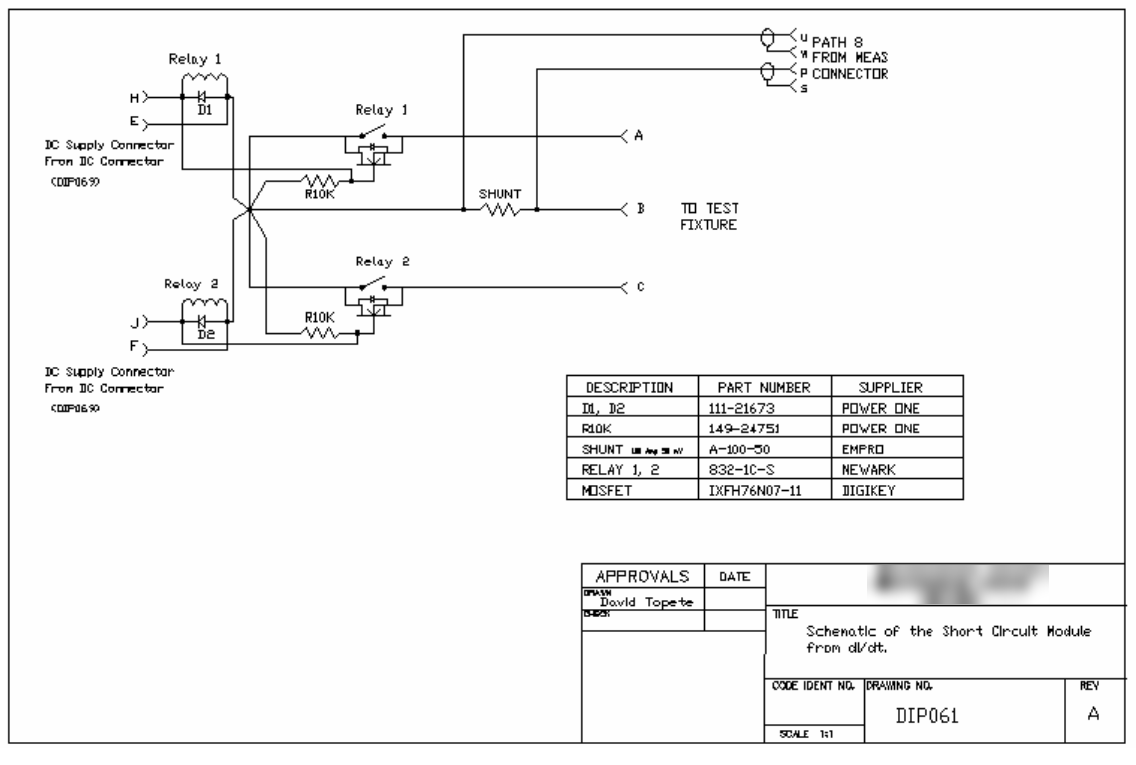
Módulo de cortocircuito. Las cargas electrónicas no producen un corto real: simulan una corriente alta con una resistencia equivalente demasiado grande. Por ello se diseñó un módulo dedicado (Figura 5) que cortocircuita directamente la salida mediante un relé con un MOSFET IXFH76N07 en paralelo. El MOSFET entra en saturación antes de que cierren los contactos, de modo que el relé conmuta sin arco y su vida útil se incrementa significativamente; diodos de rueda libre protegen contra la fuerza contraelectromotriz de la bobina y una resistencia de 10 kΩ asegura la descarga de la compuerta. La corriente de corto se mide con un shunt conectado al Path 8 del AUTOTEST.
6. Software de prueba
El programa en APG se estructura en tres etapas: (1) adquisición de parámetros del modelo mediante un menú (función DI/DT MODELS), (2) ejecución de 13 secuencias de prueba —Turn On, Turn Off, Set Point, Efficiency, Ripple & Noise, Trim, Remote Turn Off, Overshoot, OVP, Line y Load Regulation, Current Limit y Short Circuit— y (3) almacenamiento de resultados. Se desarrollaron funciones propias de comunicación para la cámara, el osciloscopio, la fuente y las cargas. Por seguridad, las rutinas On Abort y At End apagan la fuente para no dejar voltajes programados. Cada resultado se acumula en un vector estadístico y, al finalizar, se registra en una base de datos dBase con orden de trabajo, número de serie, modelo, posición, falla, fecha y hora.
7. Validación: repetibilidad y exactitud
Para liberar el sistema se probó una unidad modelo Q2S30ZB‑N 30 veces y se compararon las lecturas contra mediciones de bench. Los primeros resultados no fueron satisfactorios, por lo que se aplicó análisis de causa raíz y se identificaron dos fuentes de error: una soldadura fría en el filtro de medición de la componente de AC, que degradaba la repetibilidad de la prueba de ruido, y pérdidas resistivas en la línea de DC de entrada. Tras reapretar las conexiones a la fuente HP y acortar los cables, los resultados finales cumplieron los criterios de aceptación.
8. Resultados e impacto
Tiempo de liberación: de 3–4 semanas (≈21–28 días) a 2–3 días por producto, una reducción aproximada del 86–93 %, además de eliminar costos de transporte de muestras.
Transferencia: 28 familias y 133 modelos transferidos con éxito en menos de 5 meses.
Reutilización: al compartir instrumentación con el ATE de producción (sin cámara de estrés), el mismo programa se usó en producción y se replicó en República Dominicana, China, Boston y Camarillo; el equipo de EVT se transfirió a República Dominicana, donde continuó en uso.
9. Conclusiones y trabajo futuro
El proyecto demuestra que la integración de instrumentación comercial con hardware y software a la medida, guiada por un benchmarking riguroso y por análisis de causa raíz durante la validación, permite construir un sistema de verificación eléctrica confiable con impacto directo en el negocio. La metodología es extensible a ATE para balastras, ICT, amplificadores y cualquier subensamble electrónico. Como mejoras se identifican: sustituir el multiplexeo del multímetro por tarjetas DAQ (p. ej. NI 6025E) para medir simultáneamente Vin, Iin, Vo e Io; migrar de APG a LabVIEW/TestStand o C++ con componentes ActiveX para prueba en paralelo; centralizar datos en un servidor SQL para trazabilidad por número de serie; y desarrollar fixtures multi‑UUT o electroneumáticos que eliminen la contribución del operador en estudios GR&R.
Próximamente
Este artículo es una visión general del trabajo. En próximas publicaciones de esta serie se expondrá con mayor detalle: la teoría de operación de las topologías de conversión y su relación con la selección de instrumentación; los algoritmos de cada una de las 13 secuencias de prueba; los protocolos y funciones de comunicación GPIB/RS‑232; los diagramas completos de fixtures y arneses; y los datos detallados del estudio de repetibilidad y exactitud.
Referencia
- Topete Samaniego, D. (2006). Diseño de Estación de Prueba para la Verificación Eléctrica y Caracterización de Convertidores de DC a DC [Tesis de Maestría en Ingeniería Electrónica]. Instituto Tecnológico de Mexicali, Mexicali, B.C., México.